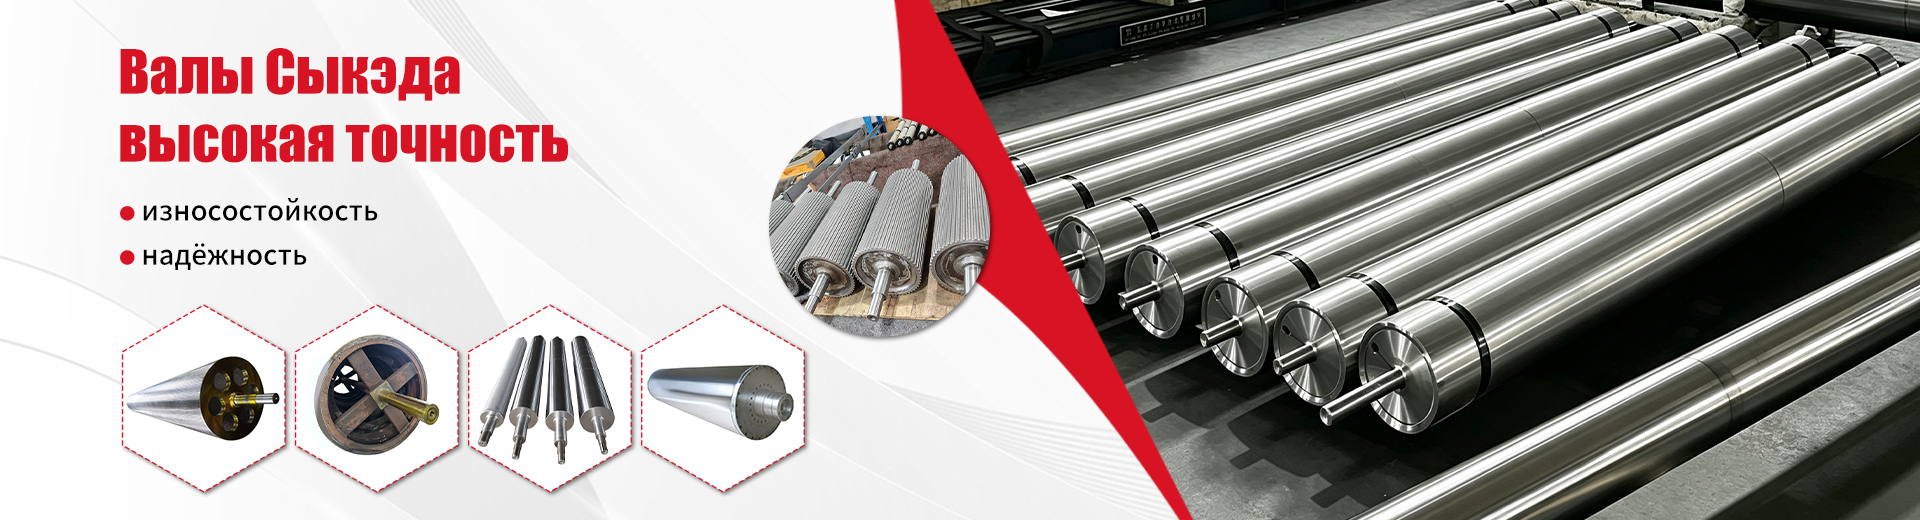
鏡面に磨き上げたミラーシャフト:工場出荷時の価格
2026-09-16
鏡面の技術要件: Ra 0.2 が限界ではない理由
30 秒の主な内容:
- 粗さの重要度:不織布材料 (スパンボンド、メルトブローン) の生産ラインの場合、シャフト表面粗さパラメータは Ra 0.2 ~ 0.4 μm 以下である必要があります。逸脱があると、ポリマーの固着や生地の拒否につながります。
- 仲介業者を通さない直接配送:注文鏡面に磨かれたミラーシャフト:工場からの価格中国 (常州) のメーカーから直接購入することで、最大 0.01 mm の加工精度を維持しながら、ヨーロッパの代理店を通じて購入する場合と比較して予算を最大 35% 節約できます。
- 統合エンジニアリング:現代のシャフトは単なるシリンダーではありません。これらは、バランシング、サーマルチャネル、およびコーティングです。常州 Sykeda Mechanics 工場は、図面から動的バランシング、ISO 9001 認証までの全サイクルを提供します。
精密工学において「鏡面の輝き」という概念は主観的に捉えられることが多いです。ただし、プロセス エンジニアや購買部門の責任者にとって、これは厳密な計量値です。ポリマーフィルム、紙、不織布の製造においては、ロール表面の品質が最終製品の美しさを決定するだけでなく、技術プロセス全体の安定性も決定します。
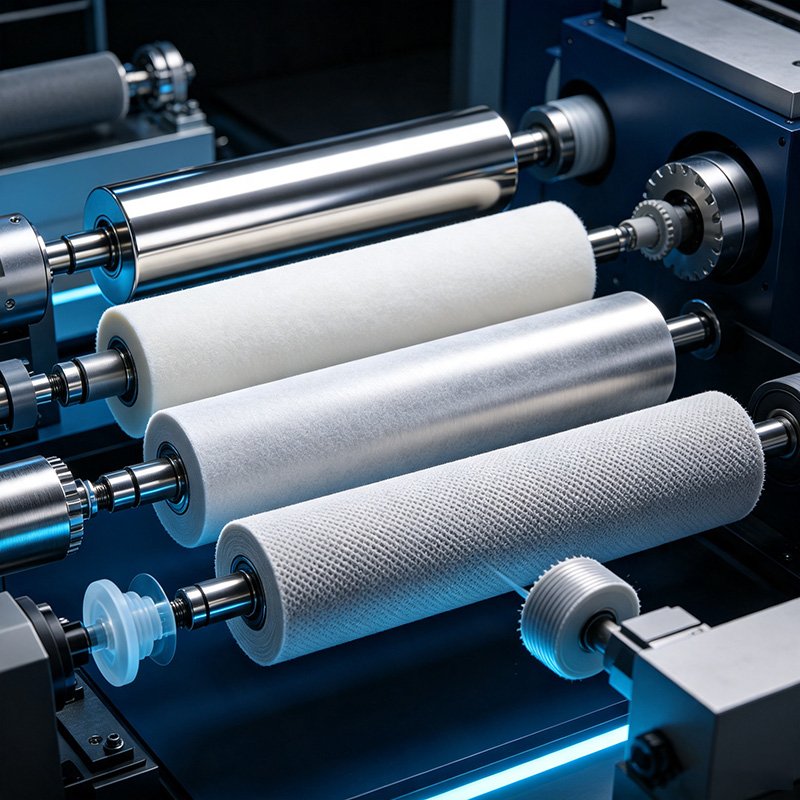
購入について話すとき鏡面に磨かれたミラーシャフト:工場からの価格、多段階の機械加工および研磨加工が施された製品を意味します。標準的な研削では Ra パラメータが 0.8 ~ 1.6 µm ですが、これは最新の高速ライン (ブレード速度 300 m/min 以上) にはまったく不十分です。これには、0.1 ~ 0.2 μm の Ra を達成するための超仕上げまたはホーニングが必要です。
これがなぜ重要なのでしょうか?溶融したポリプロピレンまたはポリエチレンが金属の微細凹凸に接触すると、接着効果が発生します。ポリマーは微小亀裂に流れ込み、冷却されて蓄積します。これにより、ウェブが破れ、「穴」が現れ、洗浄のためにラインを頻繁に停止する必要が生じます。真鏡面シャフトの使用により摩擦係数を最小限に抑え、固着を解消します。
エンジニアリングに関するアドバイス:お見積りの際は必ず粗さ管理方法をご指定ください。 「目による」視覚的評価ではなく、形状測定器を使用した測定プロトコルの提供を要求します。各シャフトの証明書の存在は、成熟した生産の証です。
材料科学と設計の特徴: スチール、コーティング、熱処理
シャフトの耐久性は研磨の良し悪しだけでなく、基材によっても左右されます。弊社でも、お客様が低価格を重視して一般構造用鋼にクロムメッキを施したシャフトを選択されるケースがありました。その結果、熱サイクル下で 3 ~ 4 か月動作した後、クロムの層間剥離が発生しました。
工場常州シケダ・メカニクス長江デルタの産業集積地に位置する同社は、過酷な環境向けに 45# (45 鋼に類似)、40Cr (クロム鋼)、304/316L ステンレス鋼などの高合金鋼を使用してミラー シャフトを製造しています。重要なステップは熱処理 (焼き入れと焼き戻し) で、これにより HRC 55 ~ 62 の表面硬度が得られます。これにより、設置時や使用中にへこみや傷が付くのを防ぎます。
シャフト材質の比較
| 材質・塗装 | 硬度(HRC) | 耐食性 | アプリケーション | コスト |
|---|---|---|---|---|
| スチール 45# + クロム | 45-50 | 低い(孔食のリスク) | 一般的な機構、低負荷 | 低い |
| スチール 40Cr (焼き入れ) | 55-60 | 平均 | 高負荷ユニット、プレスシャフト | 平均 |
| 316Lステンレス鋼 | 25~30(硬化なし) | 高 | 食品産業、医療、化学 | 高 |
| セラミックコーティングされたスチール | > 65 | 絶対 | 極端な温度、摩耗環境 | プレミアム |
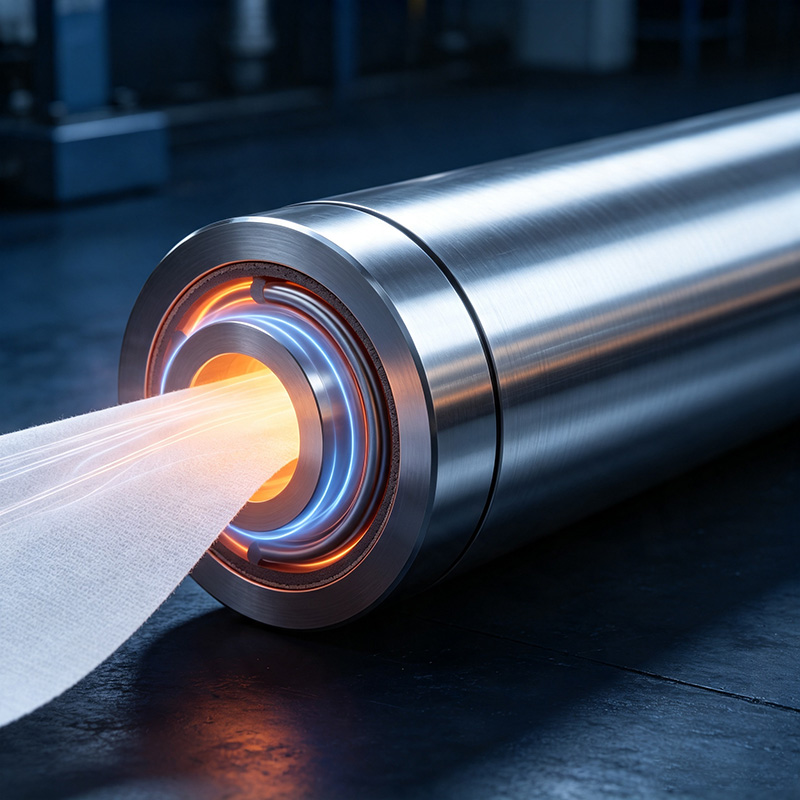
内部の冷却または加熱チャネルには特に注意を払う必要があります。不織布材料 (スパンボンド) の製造では、ロールが熱的にプレスされることがよくあります。シャフトの全長 (最大 3 ~ 4 メートル) に沿った温度分布の均一性が重要です。不均一な加熱により熱たわみ (「バナナ」) が発生し、接触形状と材料の厚さが破壊されます。
エンジニア常州シケダ・メカニクス内部チャネルを設計する際には、熱流のコンピューター モデリングが使用されます。これにより、作業面全体での温度差を±1℃以下に抑えることが可能になります。これにより、局部的な過熱や変形がなくなり、24時間稼働のラインでも安定した製品品質を確保できます。
典型的な購入ミスと低品質のバランスによるリスク
機器メーカーが直面している最も隠れた問題の 1 つは振動です。完璧に研磨されたシャフトであっても、バランスが取れていないと欠陥の原因となる可能性があります。振動はベアリングユニットに伝わり、ベアリングユニットの早期摩耗を引き起こし、製造された材料にうねりを引き起こします。
私たちは、東ヨーロッパのある企業のケースを分析しました。そこでは、フィルター材料の生産ラインで周期的な厚さの欠陥が常に発生していました。原因は押出機ではなく、ガイドシャフトのアンバランスにありました。サードパーティ市場で購入した安価なアナログには、許容基準を 4 倍超える不均衡が残存していました。動的バランス調整が義務付けられている常州工場で製造された製品にシャフトを交換することで、問題は1日で解決した。
製造工場での品質管理プロセス
このような状況を回避するには、製造プロセスに次の手順を含める必要があります。
- ワークの受入検査:金属の内部空洞や亀裂を検出する超音波探傷。
- 荒旋削および仕上げ旋削:作動部品に対するシャフトジャーナルの位置合わせを 0.01 mm の精度で維持します。
- 熱処理:製品の全長に沿って硬度を制御します。
- サンディングと研磨:異なる粒度の研磨材を一貫して使用することで、鏡面仕上げを実現します。
- 動的バランシング:専用スタンドで開催されます。バランスクラスは、ISO 1940 規格に従って G2.5 または G1.6 に対応する必要があります。
工場常州シケダ・メカニクスには独自の CNC マシンとレーザー機器があり、あらゆる段階で形状を制御できます。動的スタンドを製造現場に設置できるということは、顧客が現場で追加の調整を必要とせず、すぐに設置できる製品を受け取ることを意味します。これにより、コンポーネント交換時の機器のダウンタイムが削減されます。
重要:ご注文の際は必ずバランスクラスをご指定下さい。高速ライン(200m/min以上)の場合はG1.6クラスを推奨します。低速回線の場合は G2.5 が許可されます。バランス調整を節約すると、必ずベアリングユニットの修理に高額な費用がかかります。
物流、通関、総所有コスト (TCO) の計算
ロシアや外国のバイヤーの多くは、物流や税関の問題から中国からの直接配送に警戒している。ただし、次のようなコンポーネントに関しては、鏡面に磨かれたミラーシャフト:工場からの価格が収益性の決め手となります。ヨーロッパまたは地元のディーラーネットワークの仲介業者は、技術的価値を追加せずにコストを 30 ~ 50% 追加します。
常州工場との直接協力によりコストを最適化できます。当社は、海上輸送に適した梱包(防食保護を施した木箱)を含む、輸出書類の完全なパッケージの作成を引き受けます。製品は ISO 9001 システムに従って認証されており、購入者側の受入管理手順が簡素化されます。
価格形成要因
- 寸法と重量:シャフトの長さと直径によって物流コストが決まります。この工場では、コンテナの積載量を最大化するために梱包を最適化しています。
- 加工の難易度:内部チャネル、貫通穴、または特殊コーティングの存在により、労働強度が増加します。
- 実行精度:公差が 0.01 mm 未満の場合は、精密機械の使用とセットアップ時間が必要になります。
- バッチサイズ:バッチ生産では、規模のメリットにより単価が削減されます。
標準シャフトの製造時間は 15 ~ 20 営業日です。図面の作成やフレームの制作が必要な個別のプロジェクトの場合、期間は 30 ~ 35 日まで増加する場合があります。同社は透明性のある価格設定を実践しています。隠れた追加料金なしで、材料、機械時間、物流の料金を支払うことができます。
さらに、この工場ではシャフト自体だけでなく、シャフト用の専門的なフレームの生産も提供しています。このソリューションは、コンポーネントのエンドツーエンドの統合を提供します。シャフトとフレームを 1 か所から購入することで、ユニットの完全な互換性が保証されます。これは、生産ラインの形状を維持するために重要です。
業界の特徴: 不織布および医療用ローラー
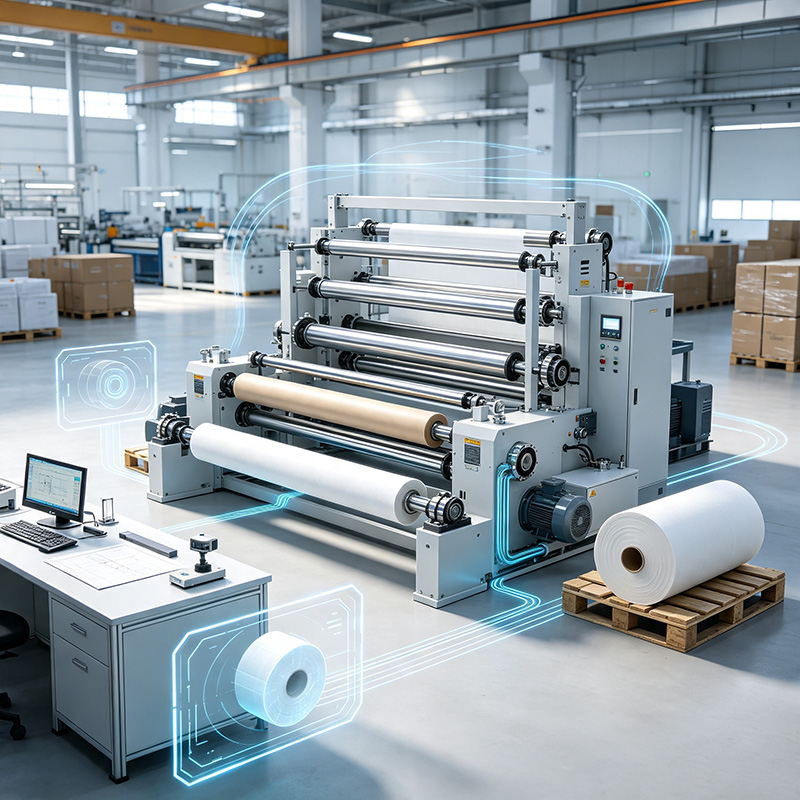
工場の主な焦点常州シケダ・メカニクス- 不織布材料を製造するための装置。この業界では、表面の清浄度が非常に要求されます。医療製品、環境フィルター、自動車内装 - これらの製品はすべて、完全に不活性で滑らかでなければならないローラーを使用して製造されています。
例えば、医療用マスク用のスパンボンド(メルトブローン材料)の製造では、繊維のエレクトレット帯電が使用されます。シャフトの汚れや凹凸があると、繊維構造が破壊され、材料の濾過能力が低下する可能性があります。 Ra 0.2 に処理されたミラーステンレススチールシャフトは、必要な衛生状態と洗浄の容易さを提供します。
この工場の製品範囲には、分割シャフトやガイド ローラーも含まれます。分割設計により、ウェブを切断せずに簡単に取り外すことができるため、ラインの切り替えが大幅に短縮されます。このようなユニットを個別に製造するには、カットが存在するにもかかわらず構造の剛性を確保する必要があるため、高度な資格のあるエンジニアが必要です。
国際市場にサービスを提供してきた同社の経験により、製品を現地の基準に適合させることができます。要件が GOST、ヨーロッパの CE、またはアメリカの ASTM のいずれであっても、工場では必要な技術データシートとテストレポートを提供する準備ができています。
正しい注文方法: ステップバイステップのアルゴリズム
生産上の問題を解決する製品を正確に入手するには、工場に連絡するときに次のアルゴリズムに従ってください。
- 技術仕様の準備:回転速度、温度、処理される材料の種類、ブレード張力などの動作パラメータを決定します。
- 材質とコーティングの選択:プラントエンジニアに相談してください。過酷な環境の場合は、ステンレス鋼を選択してください。高負荷の場合は、硬化クロム鋼を選択してください。
- ジオメトリの改良:図面またはサンプルをご提供ください。図面がない場合は、工場の専門家がスケッチと設備要件に基づいて図面の作成をお手伝いします。
- 許容範囲の承認:アライメント、振れ、粗さの要件を明確に指定します。コントラクト内のこれらのパラメータを修正してください。
- 物流と梱包:配送条件(EXW、FOB、CIF)について話し合います。シャフトが転がらないように固定された木箱に梱包されていることを確認してください。
覚えておいてください鏡面に磨かれたミラーシャフト:工場からの価格生産の継続性への投資です。安価な類似品は、ダウンタイムや欠陥による隠れた損失につながることがよくあります。次のような実証済みの専門知識を持つパートナーを選択することで、常州シケダ・メカニクス、信頼性があり、実績のある国際標準を取得できます。
当社は金属シリンダーだけを販売しているわけではありません。お客様の業務効率を向上させるエンジニアリングソリューションをご提供します。当社の技術力は99%に達し、顧客満足度は98%に達します。これらの数字は、どんな広告スローガンよりも雄弁です。
生産ラインをアップグレードする準備はできていますか?品質問題の解決を後回しにしないでください。詳細なアドバイスを受け、プロジェクトのコストを計算するには、お問い合わせください。